(Có 106 người đang xem cùng bạn)
Tránh sai lầm chọn độ dày tấm khi gia công inox gây lãng phí chi phí phôi. Kỹ thuật chấn gân Omega tăng cứng gấp 4 lần, tối ưu kết cấu, báo giá gốc tại xưởng.
Sai lầm chọn độ dày tấm khi gia công inox là nguyên nhân khiến nhiều chủ đầu tư lãng phí hàng chục triệu đồng tiền phôi. Tư duy làm inox thật dày để chắc chắn thường phản tác dụng, khiến sản phẩm nặng nề nhưng vẫn bị võng. Nội Thất Hoàng Khang – xưởng gia công chuyên nghiệp – chia sẻ giải pháp tối ưu kết cấu bằng gân Omega và tư vấn DFM, giúp giảm hơn 4 lần độ võng và tiết kiệm khoảng 28% chi phí phôi so với tấm phẳng 2.0mm.
Sai lầm chọn độ dày tấm khi gia công inox là việc lạm dụng phôi tấm quá dày nhằm chống võng nhưng không gia cố gân chịu lực, khiến giá thành đội gấp đôi mà mặt phẳng vẫn bùng nhùng. Giải pháp kỹ thuật chuẩn xác là sử dụng tấm inox 1.0mm chấn cạnh hộp 40mm kết hợp hàn gân Omega dưới đáy, giúp giảm hơn 4 lần độ võng và giảm khoảng 28% trọng lượng so với tấm phẳng 2.0mm.
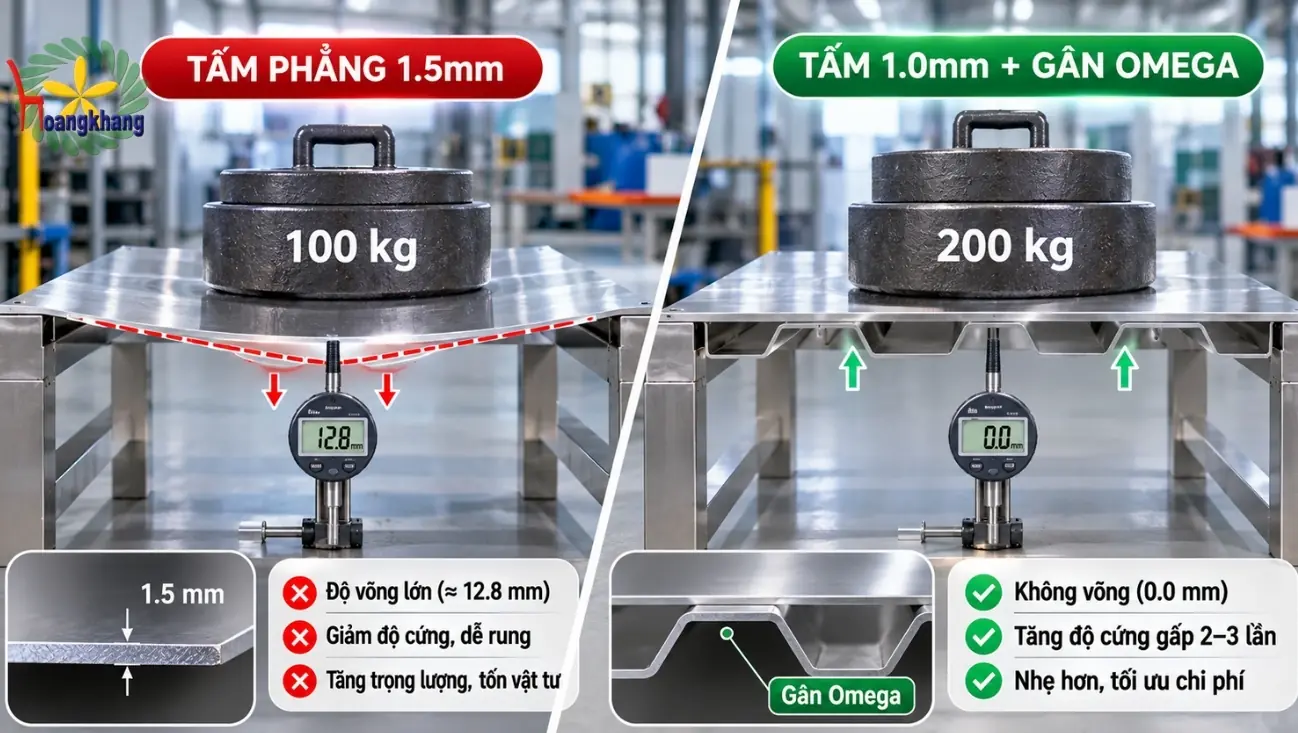
Trong thực tế sản xuất, sai lầm chọn độ dày tấm khi gia công inox phổ biến nhất xuất phát từ tâm lý trực giác: Thấy mặt bàn hoặc cánh tủ bị phập phồng (bùng nhùng), người mua lập tức yêu cầu tăng độ dày tấm từ 1.0mm lên 1.5mm hoặc 2.0mm. Họ tin rằng cứ tấm kim loại dày đặc là sẽ phẳng lì và cứng vững tuyệt đối.
Tuy nhiên, việc tăng độ dày làm khối lượng phôi kim loại tăng tỷ lệ thuận gấp đôi, khiến tự trọng bản thân của tấm inox đè nặng xuống chính nó. Khi trải rộng trên diện tích lớn như mặt bàn thao tác 1.500 x 800mm, tấm inox 2.0mm nếu để trần không có gân giằng đỡ bên dưới vẫn sẽ bị võng lún ở vùng tâm dưới tác động liên tục của trọng lực và lực tỳ đè thao tác. Đây là một sai lầm chọn độ dày tấm khi gia công inox kinh điển khiến chi phí đội lên chóng mặt nhưng không giải quyết được hiện tượng võng.
Theo lý thuyết sức bền vật liệu, khả năng chống uốn của một kết cấu phụ thuộc quyết định vào mô-men quán tính chống uốn của tiết diện (I = b × h3 / 12). Trong đó, chiều cao tiết diện h mang số mũ 3. Nếu mắc sai lầm chọn độ dày tấm khi gia công inox bằng cách tăng chiều dày tấm phẳng từ 1.0mm lên 2.0mm, chiều cao h chỉ tăng thêm vỏn vẹn 1.0mm trong khi khối lượng và chi phí phôi tăng gấp đôi. Ngược lại, nếu sử dụng tấm mỏng 1.0mm nhưng chấn gập 4 cạnh viền thành hộp cao 40mm (h = 40mm) và hàn thêm các thanh gân đáy, chiều cao làm việc h tăng vọt gấp 40 lần, giúp mô-men quán tính của tiết diện tăng hàng chục lần so với một tấm phẳng đặc dày 2.0mm để trần.
Tiền phôi kim loại chiếm hơn 60% tổng dự toán gia công cơ khí. Việc mắc phải sai lầm chọn độ dày tấm khi gia công inox làm lãng phí từ 30% đến 50% ngân sách vật tư không cần thiết. Ngoài ra, sản phẩm quá nặng nề gây khó khăn lớn cho việc bốc dỡ, vận chuyển qua cầu thang bộ, và làm tăng nguy cơ quá tải gây sập bánh xe di động trong quá trình sử dụng.
Để thấy rõ vì sao nên tránh sai lầm chọn độ dày tấm khi gia công inox, bảng dưới đây so sánh ba phương án trên cùng khẩu độ mặt bàn 1.500 x 800mm. Trọng lượng tính theo công thức lý thuyết (tỷ trọng inox 304 khoảng 7,93 kg/dm³; phương án 3 gồm phôi tấm chấn hộp 40mm và 2 gân Omega dày 1.0mm, dài 1.400mm), chi phí phôi ước tính theo đơn giá giả định 75.000 VNĐ/kg, còn các mức tải và độ võng chỉ là số minh họa để so sánh, không phải kết quả thử nghiệm của xưởng:
|
Tiêu chí kỹ thuật cơ học |
Phương án 1: Tấm phẳng dày 1.5mm |
Phương án 2: Tấm phẳng dày 2.0mm |
Phương án 3: Tấm 1.0mm chấn hộp + Gân Omega |
|
Quy cách kết cấu |
Tấm phẳng trần, không gân tăng cứng |
Tấm phẳng trần, không gân tăng cứng |
Tấm 1.0mm chấn mép hộp 40mm, hàn 2 gân Omega đáy |
|
Trọng lượng phôi |
14.3 kg |
19.0 kg |
13.6 kg (giảm khoảng 28% so với phương án 2) |
|
Chi phí phôi ước tính |
1.070.000 VNĐ |
1.425.000 VNĐ |
1.020.000 VNĐ (tiết kiệm khoảng 28% chi phí phôi so với phương án 2) |
|
Tải trọng chịu uốn giới hạn |
45 kg |
75 kg |
180 kg (chịu lực gấp 2.4 lần phương án 2) |
|
Độ võng tại tâm khi chịu tải |
6.5 mm (mặt bàn phập phồng rõ rệt) |
3.8 mm (vẫn xuất hiện độ lượn sóng) |
Dưới 0.8 mm (giảm hơn 4 lần so với phương án 2, mặt bàn phẳng lì, gõ đầm chắc) |
|
Đánh giá hiệu quả kinh tế |
Mắc sai lầm chọn độ dày tấm khi gia công inox |
Lãng phí chi phí vật tư |
Tối ưu vượt trội về độ bền và tài chính |
Nhằm tránh sai lầm chọn độ dày tấm khi gia công inox, việc định hình mép biên tấm bằng biên dạng chấn hộp C và Z đóng vai trò cực kỳ quan trọng:
Mặc dù việc lạm dụng độ dày là sai lầm chọn độ dày tấm khi gia công inox, nhưng vẫn có những trường hợp kỹ thuật bắt buộc phải sử dụng tấm dày đặc không thể thay thế bằng gân:
Hiểu rõ sai lầm chọn độ dày tấm khi gia công inox giúp các kỹ sư chuyển hướng sang giải pháp gia cường hình học bằng thanh gân Omega chuyên dụng trong quy trình gia công inox theo yêu cầu.
Để giải quyết sai lầm chọn độ dày tấm khi gia công inox, thanh chấn gân Omega/chữ U tăng cứng được tính toán theo kích thước mặt bàn:
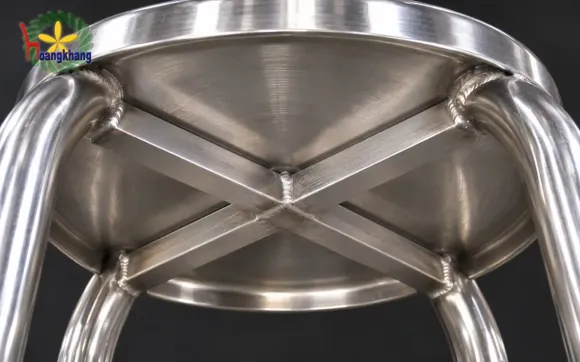
Cấu trúc gân Omega hoạt động tương tự như một dầm cầu phân tán lực: Mọi tải trọng đè lên mặt bàn được chuyển hóa thành lực kéo nén truyền thẳng sang hệ khung chân chịu lực, triệt tiêu hoàn toàn hiện tượng bập bùng.
Khi tìm cách sửa chữa sai lầm chọn độ dày tấm khi gia công inox, nhiều cơ sở thủ công e ngại hàn gân vì hiện tượng cháy nhiệt xuyên tấm. Khi dùng mỏ hàn TIG chấm đính gân Omega vào mặt đáy tấm inox xước Hairline hoặc bóng gương, nhiệt lượng cao sẽ làm biến màu vàng ố hoặc co rút tạo vết lõm cục bộ ở mặt trên, phá hủy hoàn toàn ngoại quan sản phẩm.
Để khắc phục nhược điểm này, có thể ứng dụng keo dán kết cấu công nghiệp Polyurethane hoặc MS Polymer chuyên dụng bơm dọc theo rãnh gân Omega. Lớp keo kết cấu có độ bền xé cao, vừa đóng vai trò như một lớp đệm giảm chấn hấp thụ rung động, vừa giảm đáng kể tiếng ồn kim loại (tiêu âm) khi băm chặt, đồng thời giữ cho mặt bàn trên phẳng bóng, hạn chế vết cháy nhiệt.
Nhằm giúp khách hàng loại bỏ sai lầm chọn độ dày tấm khi gia công inox, nên được tư vấn thiết kế DFM (Design for Manufacturing) ngay từ bước lên bản vẽ:
Nội Thất Hoàng Khang là xưởng sản xuất trực tiếp tại Bình Tân, TP.HCM, nhận gia công theo bản vẽ và kích thước riêng. Để tránh sai lầm chọn độ dày tấm khi gia công inox, bạn nên trao đổi trước với xưởng về mục đích sử dụng, khẩu độ mặt bàn và tải sẽ đặt lên.
Hãy gửi cho xưởng kích thước, vị trí đặt và vật dụng sẽ để lên mặt bàn như máy móc, nồi, thớt. Từ đó hai bên cùng cân nhắc độ dày tấm, có cần gân tăng cứng hay chấn hộp viền hay không, thay vì mặc định chọn tấm dày nhất. Thông số cụ thể nên được ghi rõ trên báo giá và bản vẽ.
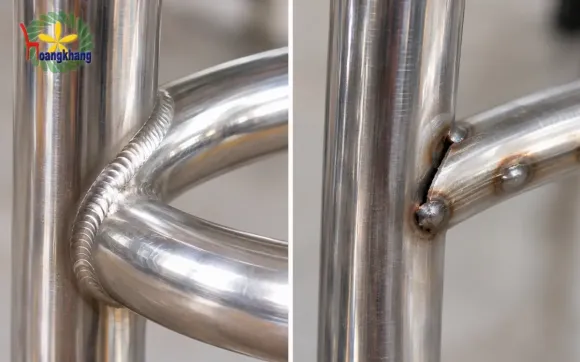
Khi phát hiện lỗi về sản xuất hoặc chất liệu, chẳng hạn mối hàn chưa đạt, khách hàng được hỗ trợ bảo hành; giao sai hàng hoặc lỗi kỹ thuật có thể đổi trả theo chính sách của xưởng. Công ty giao hàng toàn quốc, miễn phí tùy số lượng và khu vực. Khi nhận hàng, bạn nên cùng kiểm tra độ phẳng mặt bàn, mối hàn và ghi vào biên bản bàn giao.
Do độ cứng uốn phụ thuộc vào chiều cao tiết diện chứ không chỉ độ dày phôi; tấm phẳng 2.0mm có tự trọng nặng gấp đôi nên nếu không có gân giằng cao bên dưới thì diện tích rộng vẫn bị võng lún ở tâm.
Gân Omega tạo chiều cao tiết diện h từ 20mm đến 25mm, giúp mô-men quán tính chống uốn tăng gấp hàng chục lần so với tấm phẳng, biến tấm mỏng thành kết cấu dầm hộp chịu lực cực cao.
Bắt buộc dùng tấm dày đặc khi làm mặt thớt băm chặt công nghiệp chịu va đập đứt điểm, mặt bích tiện rãnh gioăng áp lực, hoặc bản mã liên kết chân cột chịu lực kéo cắt bu-lông.
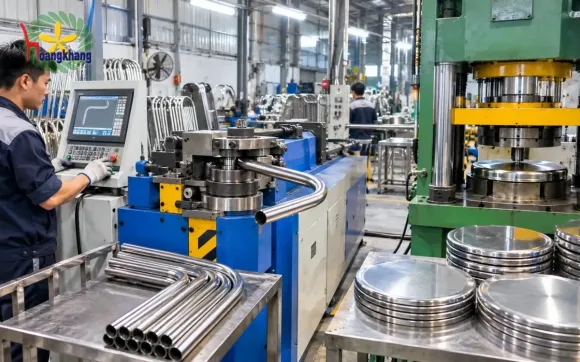
Thay tấm phẳng 2.0mm bằng phôi 1.0mm, kết hợp chấn gấp 4 cạnh viền thành hộp C và hàn hoặc dán keo 2 thanh gân Omega tăng cứng chạy dọc dưới đáy tấm. Cách này giúp giảm khoảng 28% trọng lượng (13.6 kg so với 19.0 kg) mà độ võng giảm hơn 4 lần.
Chấn hộp C và Z giúp tăng mô-men kháng uốn của mép viền lên từ 8 đến 12 lần so với mép tôn phẳng để trần, triệt tiêu hoàn toàn hiện tượng uốn lượn sóng cạnh biên.
Nhờ xưởng tư vấn DFM để tính toán giảm độ dày phôi tấm nền, tận dụng phôi đề-xê xả băng làm gân tăng cứng và thiết kế các mối nối ngàm cài thay vì hàn kéo liên tục.
👉 Xem thêm → GIA CÔNG INOX TẤM TỪ 0.8MM ĐẾN 10MM: BẢNG TRA HỆ SỐ K-FACTOR VÀ TỐI ƯU TỶ LỆ HAO HỤT PHÔI
Tránh triệt để sai lầm chọn độ dày tấm khi gia công inox bằng giải pháp kết cấu thông minh giúp doanh nghiệp tối ưu chi phí và gia tăng tuổi thọ công trình. Nội Thất Hoàng Khang là xưởng sản xuất trực tiếp tại Bình Tân, nhận gia công theo bản vẽ và kích thước riêng, tư vấn độ dày và kết cấu phù hợp với mục đích sử dụng của bạn. Hãy liên hệ ngay hôm nay để được tư vấn và nhận báo giá gia công từ xưởng.
THÔNG TIN LIÊN HỆ
CÔNG TY TNHH NỘI THẤT HOÀNG KHANG
Địa chỉ Văn Phòng: 131 Đường Số 4 (G6), KDC Vĩnh Lộc, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Xưởng Sản Xuất: 257 Đường Bình Thành, P. Bình Hưng Hòa B, Q. Bình Tân, TP.HCM
Hotline: 0906 200 887 – 0974 668 911 – 0972 968 887
Email: noithathoangkhang@gmail.com
MST: 0312015160

Cám ơn bạn đã gửi đánh giá cho chúng tôi! Đánh giá của bạn sẻ giúp chúng tôi cải thiện chất lượng dịch vụ hơn nữa.

4,600,000đ
5,200,000đ
3,800,000đ
4,500,000đ

4,200,000đ
4,500,000đ
3,400,000đ
3,600,000đ

5,500,000đ
6,000,000đ

11,500,000đ
12,000,000đ

6,100,000đ
7,000,000đ
4,900,000đ
5,200,000đ

5,200,000đ
5,600,000đ
4,200,000đ
4,500,000đ


.webp&description=Tránh sai lầm chọn độ dày tấm khi gia công inox gây lãng phí chi phí phôi. Kỹ thuật chấn gân Omega tăng cứng gấp 4 lần, tối ưu kết cấu, báo giá gốc tại xưởng. &)
ĐÁNH GIÁ SẢN PHẨM